
北京支柱绝缘子价格,拉紧绝缘子厂
2026-09-22 来自: 山东华中电气科技有限公司 浏览次数:5
山东华中电气科技有限公司与您一同了解北京支柱绝缘子价格的信息,同时提升硅橡胶的导热性能,降低局部过热风险,添加量控制在3%至5%(质量分数)时效果佳。纳米二氧化钛(TiO₂)为紫外屏蔽填料,可吸收紫外线,减少紫外线对硅橡胶分子主链的破坏,提升硅橡胶耐紫外线老化性能,适用于高海拔、强紫外线地区。氢氧化铝(ATH)为阻燃填料,可提升硅橡胶阻燃性能,电弧燃烧蔓延,同时分解吸热,降低表面温度,减少烧蚀损伤,添加量一般为20%至50%(质量分数)。氧化锌为硫化活性剂与耐热填料,可促进硅橡胶硫化交联,提升硫化效率与交联度,同时提升硅橡胶耐高温老化性能。
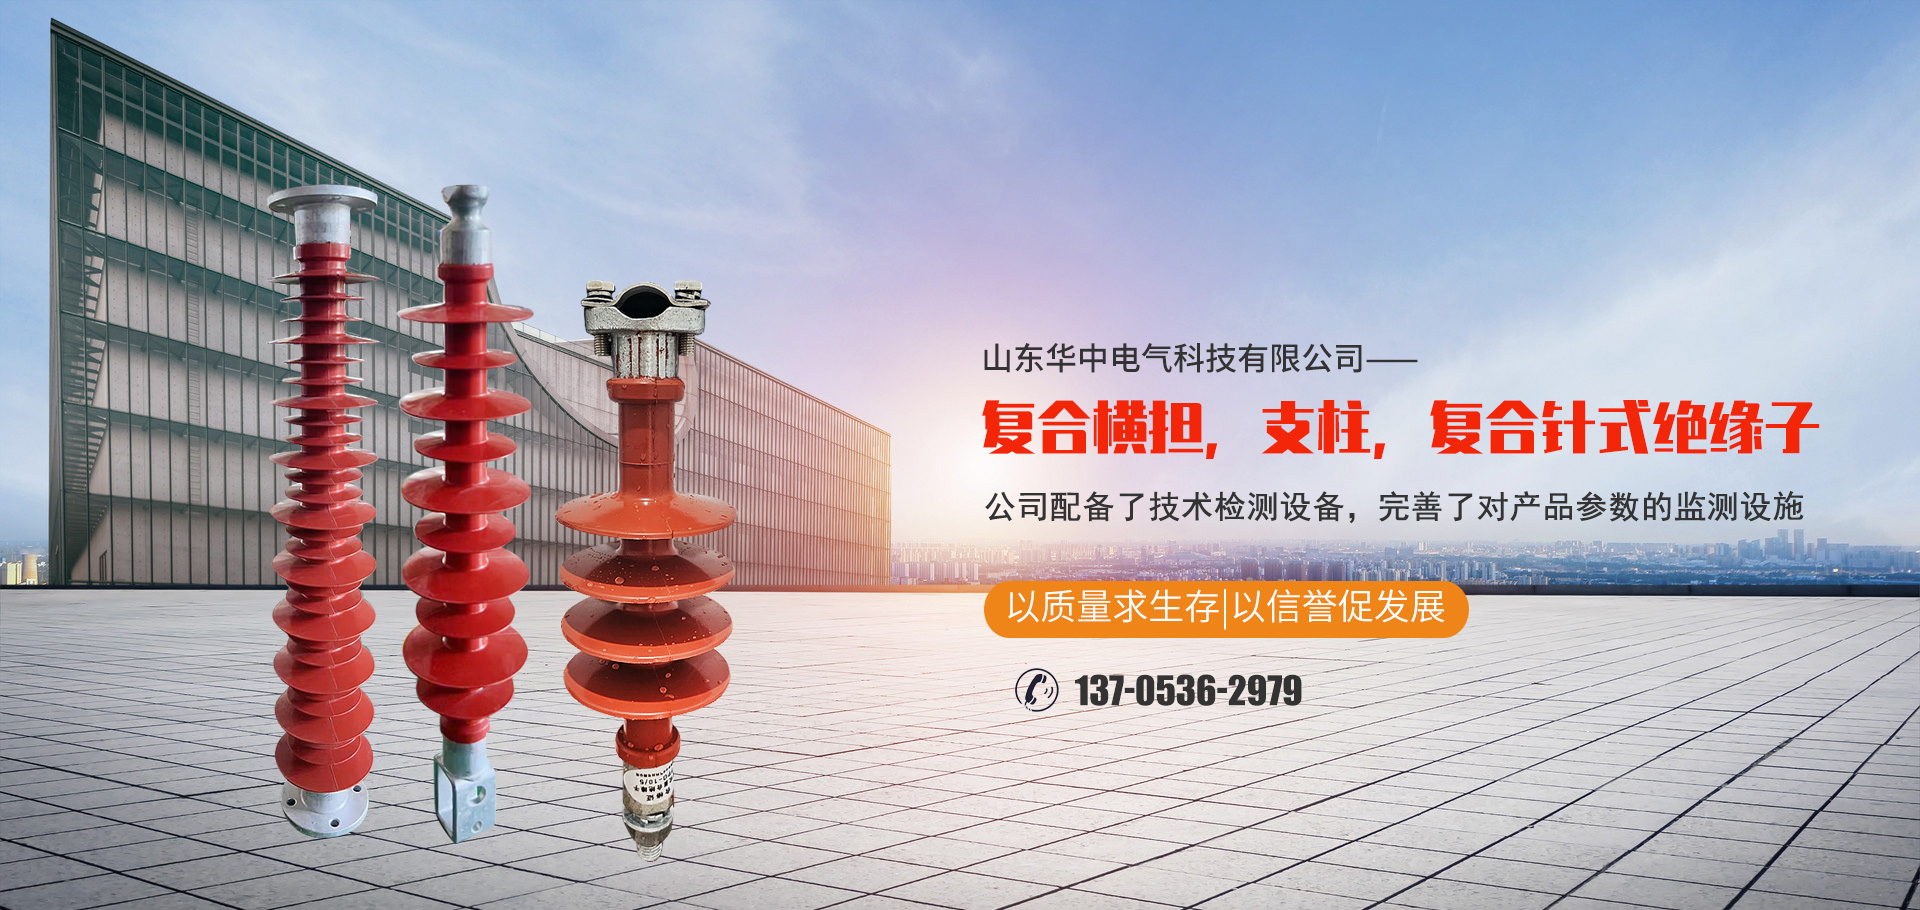
北京支柱绝缘子价格,支柱复合绝缘子采用法兰结构,用于变电站内设备支撑与绝缘。连接头部需保证连接可靠、转动灵活、无卡滞,机械强度满足额定负荷要求。压接腔为圆柱形空腔,内径略小于芯棒外径,长度根据压接强度计算确定,内壁光滑或加工防滑纹,压接时通过专用设备挤压金具外壁,使金具内壁与芯棒紧密贴合,形成机械咬合,传递机械负荷。压接腔设计需保证压接后应力分布均匀,不损伤芯棒玻璃纤维束,避免芯棒局部应力集中导致断裂。过渡段采用圆弧过渡设计,避免出现尖角、毛刺,优化端部电场分布,降低电晕放电与局部放电风险;
界面密封结构设计需保证密封材料与芯棒、金具、伞裙护套粘接牢固、弹性匹配,可适应温度变化、机械振动、环境侵蚀等工况,长期保持密封完整性,避免界面受潮、腐蚀、击穿,保障复合绝缘子长期运行可靠性。棒形复合绝缘子制造工艺涵盖芯棒制备、伞裙护套成型、金具加工、压接装配、界面密封、成品检验等核心环节,工艺水平直接决定产品质量、性能一致性与运行可靠性,的制造工艺是保障复合绝缘子性能的关键。芯棒制备采用连续引拔成型工艺,核心流程包括玻璃纤维预处理、树脂浸渍、预成型、加热固化、牵引拉拔、冷却切割、表面处理等环节,自动化生产线连续生产,效率高、一致性好。

拉紧绝缘子厂,双酚A型环氧树脂具有粘接强度高、固化收缩率低、绝缘性能好、耐化学腐蚀、工艺性好的特点,固化后机械强度高、尺寸稳定性好,能充分浸润玻璃纤维,形成紧密的纤维-树脂界面,传递纤维间的应力,保护玻璃纤维免受外界环境侵蚀,是芯棒基体树脂的主流选择。酚醛环氧树脂具有耐高温、耐老化、耐电弧性能好的特点,玻璃化转变温度(Tg)可达℃以上,适用于高温环境或重污秽地区的复合绝缘子芯棒,可提升芯棒耐高温老化与耐电弧性能,但固化后脆性较大,需通过改性提升韧性。
伞裙排列采用大小伞交替布置方式,即1个大伞、1个小伞依次排列,可有效减少污秽堆积、雨水桥接与覆冰粘连,提升耐污闪与自清洁能力;特高压产品可采用大、中、小伞组合排列,进一步优化电场分布与爬电距离。金具结构分为高压端金具与接地端金具,两者结构相似,主要包括连接头部、压接腔、过渡段三部分,连接头部用于与杆塔或导线连接,压接腔用于与芯棒压接固定,过渡段用于连接压接腔与连接头部,优化电场分布。连接头部结构根据安装方式确定,悬式复合绝缘子采用球头-碗头结构,球头端连接导线侧,碗头端连接杆塔侧,可灵活转动,适应线路风偏与振动;

大帽瓷绝缘子厂,金具加工采用机械加工与表面防腐处理相结合的工艺,核心流程包括原材料下料、锻造或铸造、机械加工、表面防腐处理、检验入库等环节,保证金具尺寸精度、机械强度与耐腐蚀性能。选用碳素结构钢、合金结构钢或铝合金原材料,按金具尺寸规格下料,采用锯床或切割机切割,保证下料尺寸准确、切口平整。大吨位、高强度金具采用锻造工艺,将下料后的原材料加热至℃至℃,通过锻锤或压力机锻造成金具毛坯,提升金具致密度与机械强度;小吨位、结构复杂金具采用铸造工艺,将熔融金属注入模具型腔,冷却后形成毛坯,加工效率高、成本低。